Az új cikkszámot jóváhagyó élelmiszergyár általában három számmal rendelkezik: a percenkénti zsákszám, a tasak mérete és a telepítés dátuma. A szám, amely csendesen meghatározza a projekt további részét, egy negyedik, és ritkán írják le – hogyan viselkedik a termék abban a pillanatban, amikor elhagyja a mérleget és a zsákba esik.
Ha félreérti, a 80 tasak/perc sebességű sor 50-55-re áll be, miközben az ajándék minden csomagból csendben eszik néhány grammot. Az ezt megakadályozó sorrend nem elbűvölő, de megbízható: jellemezze a terméket, válassza ki az adagolási módot, válassza ki a tasak formátumát, majd méretszállítás, ellenőrzés és tokcsomagolás a lánc leglassabb állomása körül. A zsákológép megvásárlása és a körülötte lévő összes többi felszerelése a leggyakoribb ok, amiért egy új sorozat nem éri el a megtérülési célt az első évben.
Az adagolórendszer csak annyira jó, amennyire a mögötte lévő termékadatok vannak. A modellek összehasonlítása előtt állítson össze egy egyoldalas terméklapot, amely hat kérdésre válaszol:
Két, egy vonalas rajzon egyformának tűnő termék teljesen eltérő adagolót igényelhet. A fagyasztott vegyes zöldségek jól folynak, és megfelelnek a kombinált mérlegelésnek. A szárított sárgabarack ragad, elkenődik a pecsétek, és más megközelítést igényel. A tejpor úgy viselkedik, mint egy folyadék a garatban, és mint a por a levegőben, ezért csigatöltőre és porelszívásra van szüksége, nem mérlegre.
A legtöbb élelmiszer-vonal, akár percenként 30, akár 300 zacskót csomagol, öt zónára osztható fel. Olvassa végig a terméket papíron, mielőtt megnézné az idézeteket.
A zónák között adjon hozzá felhalmozódást. Egy kétméteres pufferhurok szállítószalag elnyeli azt a harminc másodpercet, amennyibe egy fóliaillesztés vagy egy elakadás kerül, és sokkal olcsóbb, mintha minden alkalommal leállítanánk a mérleget, amikor a csomagoló tétovázik.
Az adagolás az a hely, ahol a pénzt keresik vagy elveszik. Egy 250 g-os kiszerelés minden grammja feleslegesen, percenként 60 zacskóval és két műszakkal megszorozva olyan sorsá válik, amely eltörpül a két töltőanyag-típus árkülönbsége mellett.
| módszer | Tipikus termékek | Működési pontosság | Gyakorlati korlátok |
|---|---|---|---|
| Kombinált (többfejű) mérleg | Fagyasztott zöldségek, diófélék, rágcsálnivalók, cukorka, tészta, házi kedvencek | ±0,5–1,5 g 100–500 g-os adagoknál | Szabadon folyó darabokra van szüksége; a magas keretek magasságot igényelnek a zsákoló felett |
| Lineáris mérleg | Rizs, cukor, magvak, granulátumok, kis dózisú kiskereskedelmi kiszerelések | ±1–2 g, lassabb ciklus, mint a többfejes | Alacsonyabb teljesítmény sávonként; a pontosság eltolódik, ha az előtolás egyenetlen |
| Csiga (csavaros) töltőanyag | Liszt, tejpor, fűszerek, kakaó, kávé | az adag ±1-2%-a | Porszabályozás, termék felhalmozódása a csőben, gáztalanítás feltöltés után |
| Volumetriás csésze | Só, cukor, rizs, bab, szabadon folyó granulátum | az adag ±2-3%-a | A térfogatsűrűség bármilyen változása közvetlenül módosítja a csomag súlyát |
Ahol egy csomag két komponenst kever össze – mondjuk dióféléket és szárított gyümölcsöt, vagy egy fűszeres tasakot tésztatömbbel –, a külön adagolócsatornákkal rendelkező keverőmérleg stabilan tartja az arányt második töltőállomás nélkül.
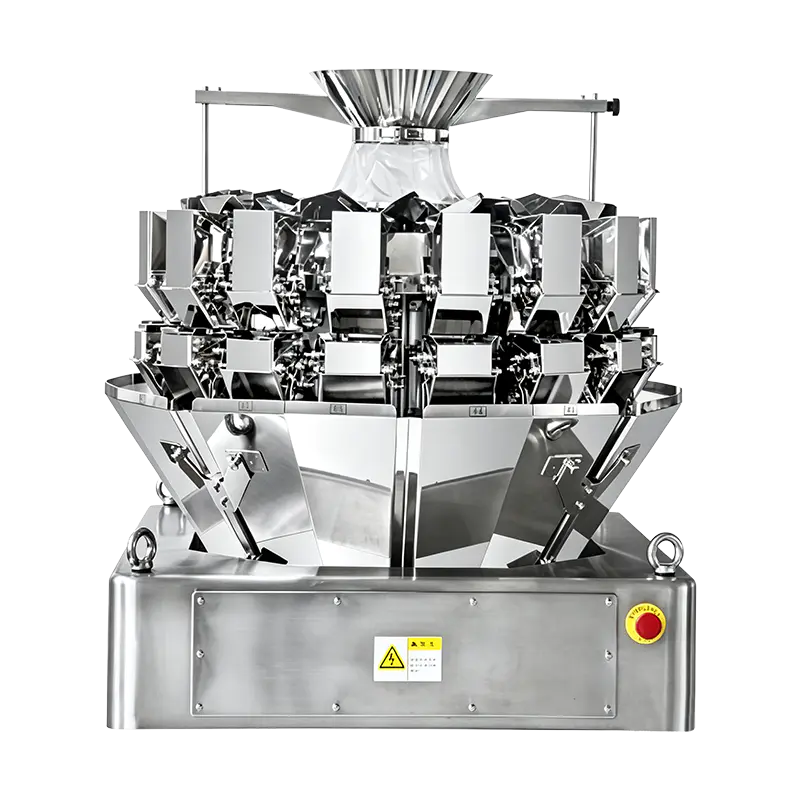 JW-A16 16 fejes mini többfejes mérleg Kis dózisú, szabadon folyó termékekhez ez a 16 fejes mérleg 2–200 g adagolást, akár 180 csomag/perc sebességet és kettős gyűjtőgaratot biztosít a nagy sebességű méréshez. Termék megtekintése →
A kombinált és a lineáris mérés közötti választást inkább a dózistűrés, a darab integritása és a ciklusidő határozza meg, nem pedig az ár; a többfejes és lineáris mérlegelés összehasonlítása megdolgozott számokkal járja végig a kompromisszumokat.
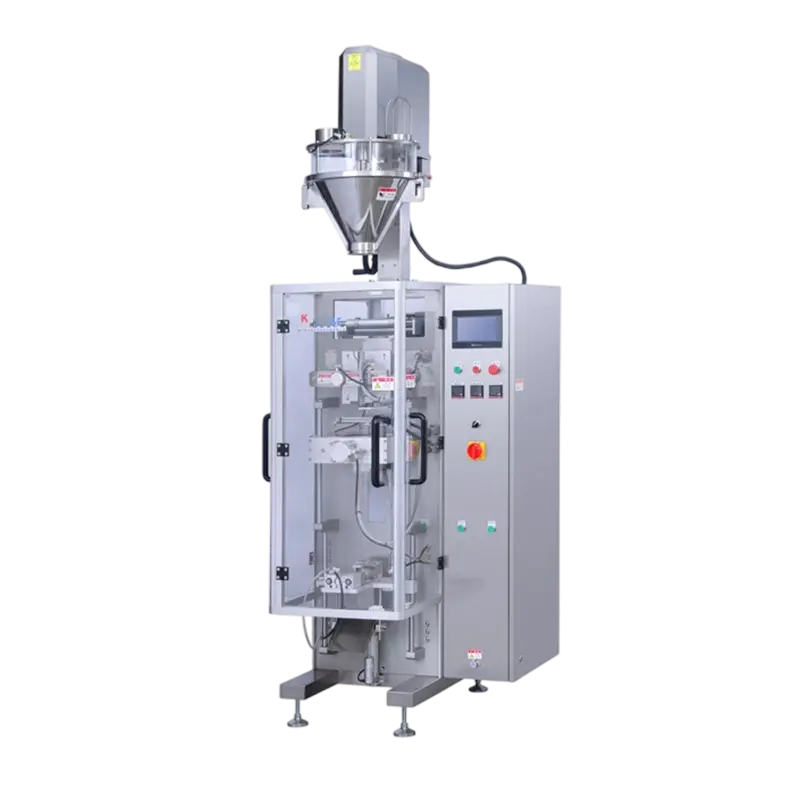
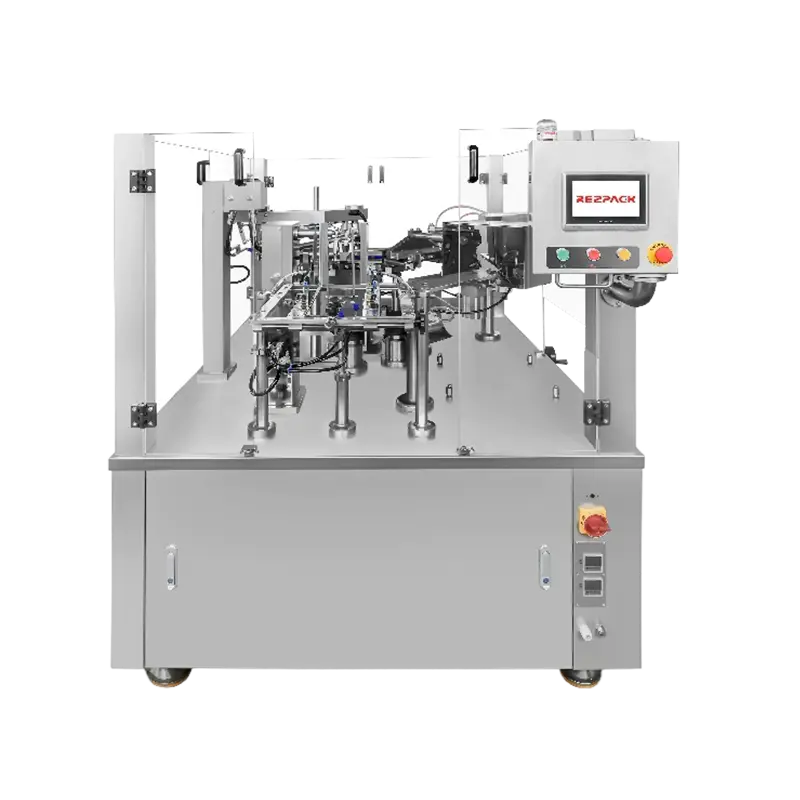
Ez a döntés határozza meg a gyár fóliaraktárát, a csomag polc jelenlétét és a karbantartási rutint. A függőleges form-kitöltés-zár lapos tekercsről fut, így a fólia csomagonkénti költsége alacsonyabb, és a sebesség nagyobb, de a kész táska egy párna vagy szegély, szerény nyomatregisztrációval, és nincs visszazárási funkció. Az előre elkészített tasakos gépek kivesznek egy kész zacskót egy magazinból, kinyitják, megtöltik és lezárják, ami lehetővé teszi az álló alapok, cipzárak, kifolyók és nehezebb töltések kialakítását, alacsonyabb sebességgel és magasabb fóliaköltséggel.
Bármelyik családon belül a modellelnevezés általában követi a táskák szélességét és szerkezetét: a kompakt osztályok körülbelül 150 mm-es kiskereskedelmi csomagoknál, 180-230 mm közepes és közepes hosszúságú táskáknál, és 270 mm-rel feljebb nagy kapacitású vagy nehéz munkáknál. Válassza ki a zacskó szélességi tartományát, a filmszerkezetet és az adagot, majd ellenőrizze a sebességhatárt.
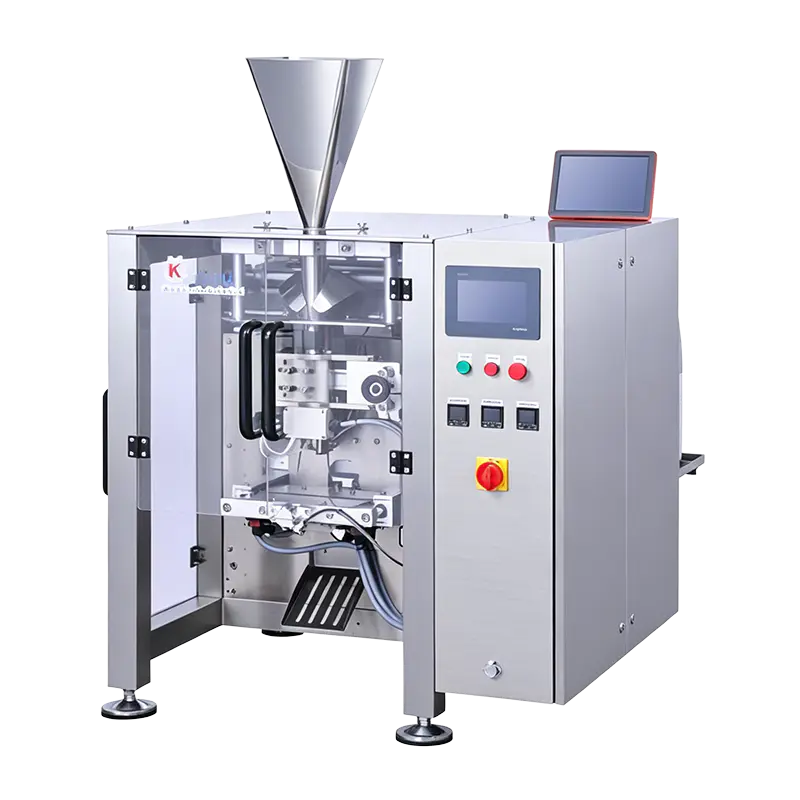 KL180H nagy sebességű függőleges csomagológép A KL180S-vel 50–150 mm-es zsákszélességet megosztva a sebességet 150 zsák/percre növeli egy továbbfejlesztett mozgásvezérlővel a gyorsabb vonalsebesség érdekében. Termék megtekintése →
Egy részletet érdemes korán megerősíteni: vajon a gép táskaszélesség-tartománya valóban lefedi mind az induló cikkszámot, mind a jövőre tervezett nagyobb méretet? A korábbi kapacitás 20 mm-es hiánya egy kétéves gépet pótalkatrész-adóvá varázsol.
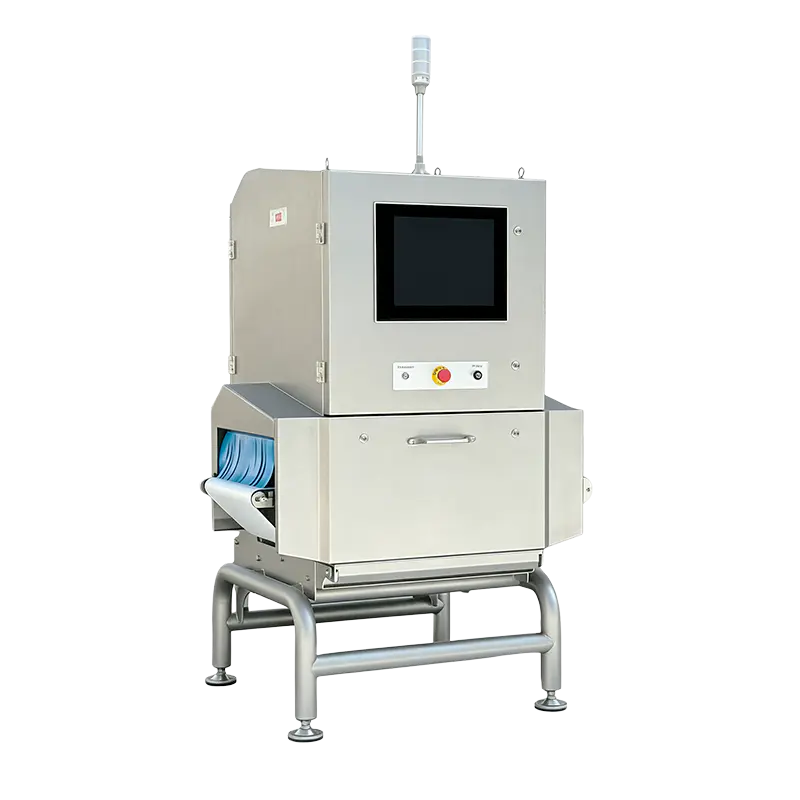
Az ellenőrző berendezés gyakran az utolsó, és az első hibás tétel. Két szabály tartja az őszintét. Először is, a fémdetektor vagy a röntgenalagút apertúrája határozza meg az érzékenységet: a nagyobb nyílás nagyobb termékeket enged át, de csökkenti a detektálható töredékek méretét, ezért a nyílást a vonal legmagasabb csomagjához állítsa, ne az átlagoshoz. Másodszor, az ellenőrző mérleg csak akkor hasznos, ha a selejtező eszközt ellenőrizték – minden elutasító jelnek fizikai eltávolítást kell produkálnia, amelyet az indításkor és a műszak végén ismét meg kell erősíteni.
A tipikus próbadarab-méretek 1,5-3,0 mm-es tartományba esnek vas-, színes- és rozsdamentes minták esetén, a nyílástól és a termékhatástól függően. A magas só- vagy nedvességtartalmú termékek olyan jelzést adnak, amelyet kompenzálni kell, ezért a valódi termékkel végzett gyári próbák többet jelentenek, mint a katalógus specifikációi.
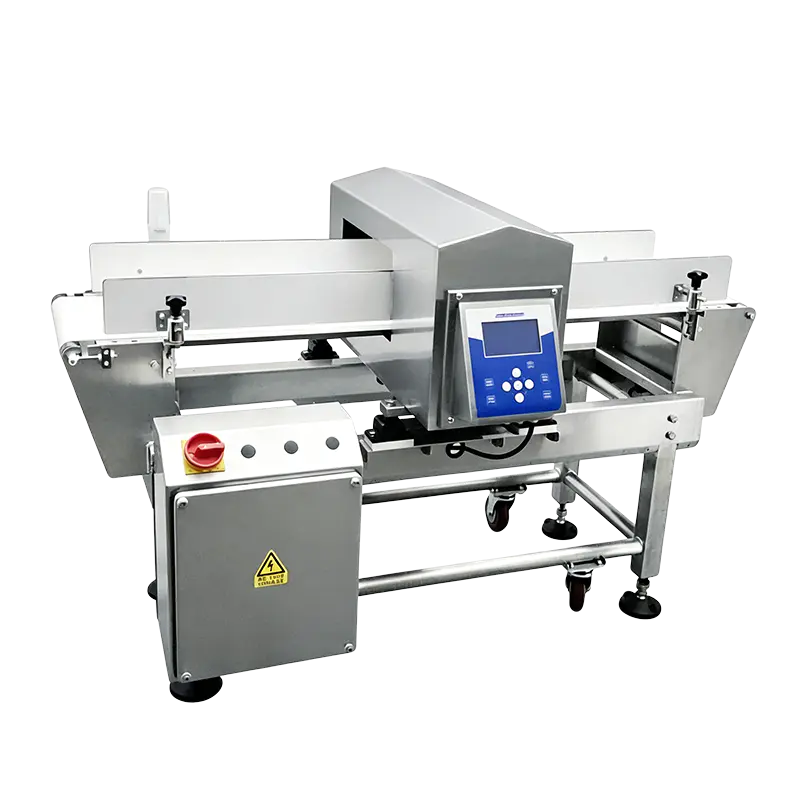 ER3515 szabványos beépített fémérzékelő gép Ez a beépített érzékelő 350×150 mm-es nyílást, 50 termékparaméter-memóriát és több opcionális elutasító eszközt kínál zacskós snackekhez, dobozos gyógyszerekhez és palackozott fűszerekhez. Termék megtekintése →
A több kategóriát csomagoló növények esetében a élelmiszer-csomagoló megoldások Az áttekintés állomásonként csoportosítja a gépeket, így egy vonalat egyetlen konfigurációban lehet összeállítani, nem pedig külön katalógusokból összeilleszteni.
Két azonos sebességű vonal a heti takarítási órákban különbözhet egymástól. Keresse a részleteket a gyárlátogatás során, ne pedig a telepítés után:
A filmek is számítanak. A 300 mm-es tekercsátmérő kevesebb toldást jelent műszakonként, mint egy 200 mm-es tekercs; a 70 zsák/perc sebességű vonalon ez a különbség a napi teljesítmény mérhető növekedéseként jelenik meg.
Vegyünk egy fagyasztott zöldségcsomagolót, amely percenként 60 kiskereskedelmi zacskót céloz meg 250 g-mal, kartononként hat zacskót. Alkalmazzon reális 10-15 százalékos veszteséget a tömítés meghibásodása, a fóliaillesztés, a súlyeldobás és a rövid leállások esetén, és a beépített értéknek körülbelül 70 zsák/percnek kell lennie.
| Állomás | Szükséges kimenet | Alkalmazott kedvezmény | Kiválasztott értékelés |
|---|---|---|---|
| Kombinált mérleg | 60 lerakás/perc | 15% a selejteknél | 70 szemétlerakás/perc |
| Zsákoló gép | 60 zsák/perc | 15% toldások és ütközők esetén | 70 zsák/perc |
| Ellenőrző mérleg | 60 csomag/perc | Szíjsebesség 200 mm-es osztásközzel | 70 csomag/perc átviteli sebesség |
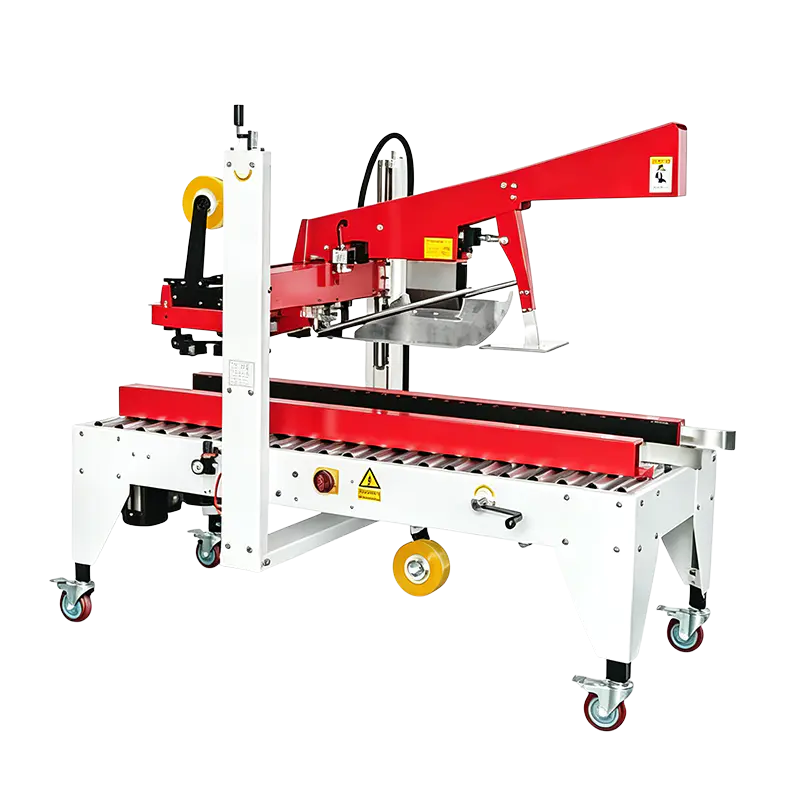
| Tokcsomagoló | 10 karton/perc | 20% karton lekvár esetén | 12 karton/perc |
Figyeljük meg a pótlékok irányát: minden állomást az értékesítési cél fölé tolnak, nem arra. Egy pontosan 60 zsák/perc sebességre meghatározott sor nagyjából 50 zsákot szállít le a gyártásban, és a kezelő semmilyen erőfeszítése sem téríti vissza a különbséget.
Az átvételi tesztelés során a specifikációk szerződésessé válnak. Egy rövid, ellenőrizhető ellenőrző lista mindkét oldalt megvédi:
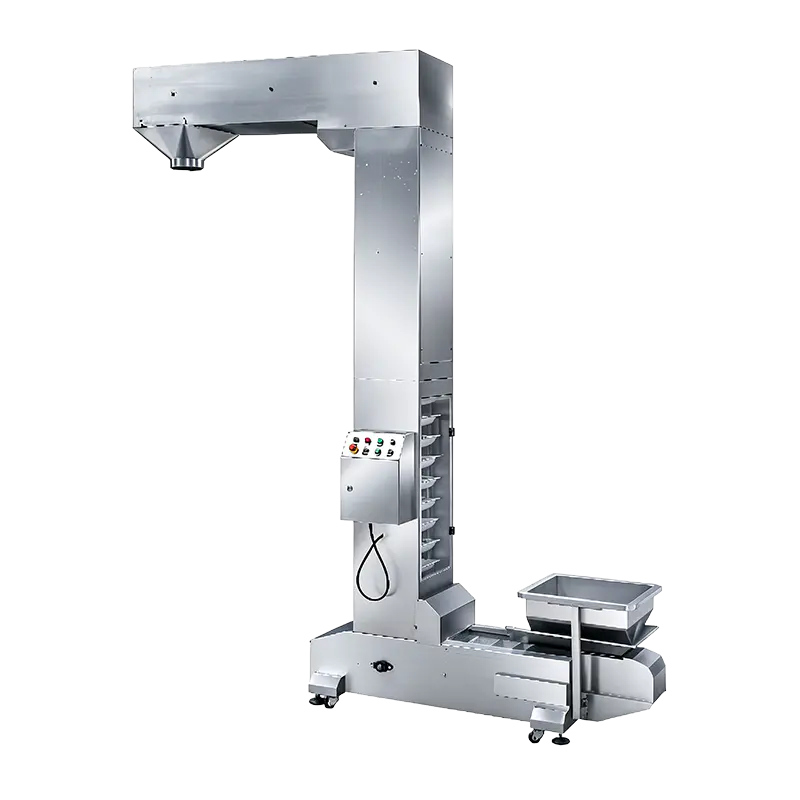
A betápláló felvonótól a raklapozóig tartó egysávos vonal jellemzően 15-30 méter hosszú, plusz oldalanként legalább egy méteres hozzáférési folyosók vannak tisztítás és karbantartás céljából. A zsákoló feletti tér legalább annyira számít, mint az alapterület: a többfejű mérleg és az adagolórendszer három méterrel növeli a magasságot.
Igen, és sok élelmiszergyár pontosan ezt csinálja: először a kézi adagolás zsákológéppel, a második évben a mérleg, a harmadik évben az ellenőrzés, az utolsó a dobozos csomagolás. A lényeg, hogy a leendő állomások már az első naptól megengedettek a vázban, elektromos tervben és szállítószalag magasságban, különben az utólagos felszerelések többe kerülnek, mint az eredeti felszerelés.
Csak akkor, ha a standard tartomány nem éri el a zacskó szélességét, töltési térfogatát vagy a termék alakját. Az átfutási idő és a költségek is nőnek az egyedi alkatrészek miatt, ezért először ellenőrizze, hogy az azonos sorozathoz tartozó szomszédos modellek megfelelnek-e a specifikációnak szerény sebességkülönbséggel.
Küldje el a valódi mintákat, a térfogatsűrűség-tartományt, a céldózist és a tűréshatárt, a percenkénti célzsákokat, a zsákrajzot filmszerkezettel és a tisztítási rendszert. Ez a csomag lehetővé teszi a mérnök számára, hogy egy konfigurációt javasoljon a katalógusszám helyett, és általában lerövidíti az ajánlattételi ciklust ahelyett, hogy meghosszabbítaná.
Az automatikus csomagolósor tűrések lánca: termékáramlás a bemenetnél, adagolási pontosság a mérlegnél, tömítés integritása a pofáknál, érzékelési képesség a nyílásnál és tok integritása a végén. A lánc csak akkor érvényes, ha minden egyes láncszemet ugyanazon a célkimeneten és ugyanazon termékadatokon határozzák meg – ezért az elején végzett specifikációs munka, bármennyire is fárasztó, a legolcsóbb tervezés az egész projektben.
A K-Line mérnöki csapata közel két évtizedet töltött az automata csomagolásban, és minden rendszert vezető műszaki személyzet felügyelete mellett terveznek és építenek, mielőtt az ügyfél padlójára kerülne. Ha ételsort tervez, a leghasznosabb első lépés egy termékminta és három szám: adag, tolerancia és zacskó percenként.
Lépjen kapcsolatba velünk
+86-573-82788180
+86-15325730953
E-mail kell
info@mainfill.com
jiayingzhuge18@qq.com
Körülbelül
A Jiaxing K-Line Machinery Co., Ltd. egy automata csomagológépeket gyártó és szolgáltató, amely a hazai high-end és a tengerentúli piacokat szolgálja ki.
Linkek
Termékek
Kérjen ingyenes árajánlatot