Két gyár telepítheti ugyanazt a függőleges zsákolót, ugyanazt a többfejes mérleget és ugyanazt az ellenőrzőmérleget, és mégis nagyon eltérően viselkedő vonalakkal zárja az évet. A felszereléslista ritkán választja el őket egymástól; az elrendezés az. Az állomások közötti távolság, a kiselejtezett zsákok hova hullanak, mekkora helye van a technikusnak, hogy kinyitja az őrajtót, és hol tárolják a fóliatekercseket, mindez meghatározza, hogy műszakonként hány jó táska hagyja el a sort.
A rövid válasz: először építse fel az automatikus csomagolósor elrendezését a tempóbeállító gép és egy reális jó kimeneti cél köré, majd bővítse ki a szolgáltatáshoz való hozzáférés, az átállás és a selejtkezelés érdekében. A véletlenül szabad alapterületről visszafelé rajzolt elrendezések a költséges problémákat – éhezés a zsákolónál, eltömődött szállítószalagok, két embert igénylő cserék – a telepítés után a gyártócsapatnak hárítják.
Minden vonalnak van egy állomása, amely beállítja a ritmust. A granulátumsoron ez általában a függőleges forma-kitöltő-lezáró gép. A porsoron ez lehet a csigatöltő vagy a csavaros mérleg. A több cikkszámú termékcsaládon gyakran ez a leghosszabb átállású tasakgép. Először keresse meg, majd minden más állomást kezeljen támogatásként.
Két szám határozza meg az elrendezést: az adott állomás aránya, és a műszakonkénti órák száma, amely valóban jó csomagokat állít elő. A percenkénti 80 zacskós sebességű zsákoló nem szállít 80-at az egész műszakban – a fóliaillesztések, a mérlegelési ciklusidő, a tömítés hűtése, a selejt eltávolítása és a rövid megállások mind-mind egy falatot jelentenek. Azok a csapatok, amelyek az alsó szállítószalagokat és a dobozos csomagolókat az adattáblának megfelelően méretezik, általában a műszak nagy részében kiéhezett dobozcsomagolóhoz jutnak. A mért jó teljesítménynek megfelelő méretű csapatok lehetőséget hagynak a fejlődésre anélkül, hogy kétszer vásárolnának.
A gyakorlatban A vonalkimenet közel van a leglassabb állomássebességhez, szorozva a reális üzemidővel , nem az árajánlatban szereplő összes adatlap összege. Javítsa ki ezt a számot, mielőtt bárki futószalagot húzna, mert ez dönti el, hogy egy vagy két zsákolóra van szüksége, és hogy a sor vége kézi vagy automatikus legyen.
Bármi is legyen a termék, egy automata vonal öt funkcionális blokkra oszlik, és mindegyik más-más kérdést tesz fel az alaprajzról. A súlymérés és a zacskóformázás fizikailag közel tartása lerövidíti a termék leejtését, ami csökkenti a port, a kiömlést és a súlyeltolódást. Ha az ellenőrzést és a selejtkezelést egy folyosó mellett tartja, megakadályozza, hogy a hulladékgyűjtő edények őrök mögé temetkezzenek – ez a kis döntés sok gyaloglást takarít meg.
| Zóna | Tipikus felszerelés | Korán rendezendő kérdés |
|---|---|---|
| Etetés és etetés | Z-típusú kanalas lift, vákuumrakodó, ferde szállítószalag, csavaros lift | Hová érkezik az alapanyag, és utántölthet-e egy kezelő anélkül, hogy az őrzött területre lépne? |
| Súlymérés és adagolás | Többfejű mérleg, lineáris mérleg, csigatöltő, térfogatmérő pohár | Melyik mérlegelési elv illik a termékhez, és milyen messze van az esés a zacskóképzőtől? |
| Zsák vagy tasak kialakítása | Függőleges formázó-kitöltő-tömítő gép, automata előregyártott tasakos gép | Mely táskatípusok futnak most, és melyek várhatók a következő három évben? |
| Ellenőrzés és elutasítás | Ellenőrző mérleg, fémdetektor, röntgen ellenőrző rendszer | Hová kerül az elutasított csomag, és megerősíthető-e az elutasítás a vonal megszakítása nélkül? |
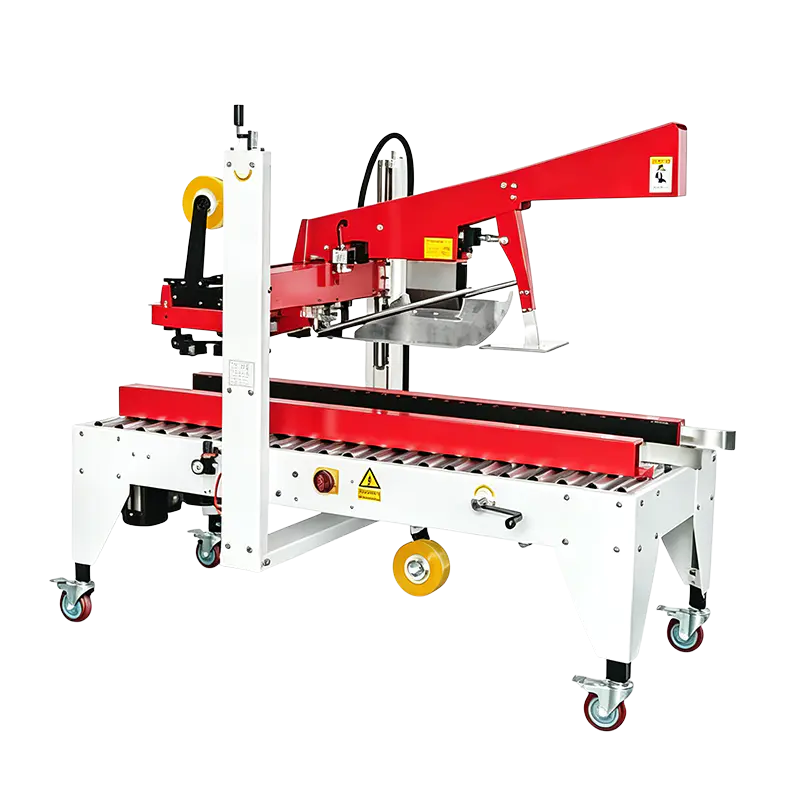
| Tokcsomagolás és raklapozás | Tok felállító, tokcsomagoló, pecsételő, kódoló, raklapozó robot | Manuális vagy automatikus sorvég, és mekkora gyűjtőterületre van szükség az egyes opciókhoz? |
Három topológia fedi le a legtöbb gyári padlót, és a választás jóval azelőtt megváltoztatja a lábnyomot, hogy egyetlen modellszámot rögzítenek. Egy soros vonal minden állomáson egy termékáramot fut át. Egy párhuzamos vonal megkettőzi az áramlás egy részét, így az egyik fele tovább tud futni, míg a másik megáll. A vegyes vonalnak közös elülső része van, és lefelé osztódik, ami megfelel egy hosszú távú alapterméknek, rövid távú változatokkal.
| Topológia | Legjobb illeszkedés | Trade-off |
|---|---|---|
| sorozat | Egy termékcsalád, nagy mennyiség, stabil kereslet | A legmagasabb négyzetméterenkénti hatásfok, de nincs redundancia – egy megállás mindent leállít |
| Párhuzamos | Számos SKU vagy termelés, ahol az üzemidő többet jelent, mint az alapterület | Megkettőzi a berendezéseket és a közműveket, nagyjából megkétszerezi a helyet az áramlás egy részének |
| Vegyes | Hosszú távú alaptermék plusz gyakori rövid futások | Összességében jó az egyensúly, de az útválasztás, az összevonás és a vezérlés több tervezési erőfeszítést igényel |
Ha a jó kimeneti cél elérhetõ egy sorozatvonalon ésszerû pufferekkel, álljon ellen a kísértésnek, hogy két félvonalat építsen. A megkettőzött áramlási útvonalak duplikált tisztítást, duplikált váltást és kétszer annyi helyet jelentenek, ahol a termék leülhet és elhasználódhat.
A legtöbb elrendezés átdolgozása olyan elemekből származik, amelyek a telepítési hétig senkinek nem voltak feladata. A kijelentkezés előtt járd végig a rajzot ezzel a hat ponttal:
Nedves vagy ragadós termékeken adjon hozzá vízelvezető zuhanást, lemosás elleni védelmet a motorokhoz és érzékelőkhöz, valamint egy tervet arra vonatkozóan, hogy hol hagyja el az öblítővíz a helyiséget. Ezek olcsó vonalak egy rajzon és drágák a beton kiöntése után.
A zónák és a topológia rögzítése után a berendezések kiválasztása gyorsan szűkül. Az ütembeállító zsákoló határozza meg a szállítószalag magasságát és a puffer méretét; a mérőfej határozza meg a ciklusidőt és ezáltal a csepp hosszát; az ellenőrző állomás határozza meg, hogy hol kell lennie a selejt csúszdának és a visszaigazoló tartálynak.
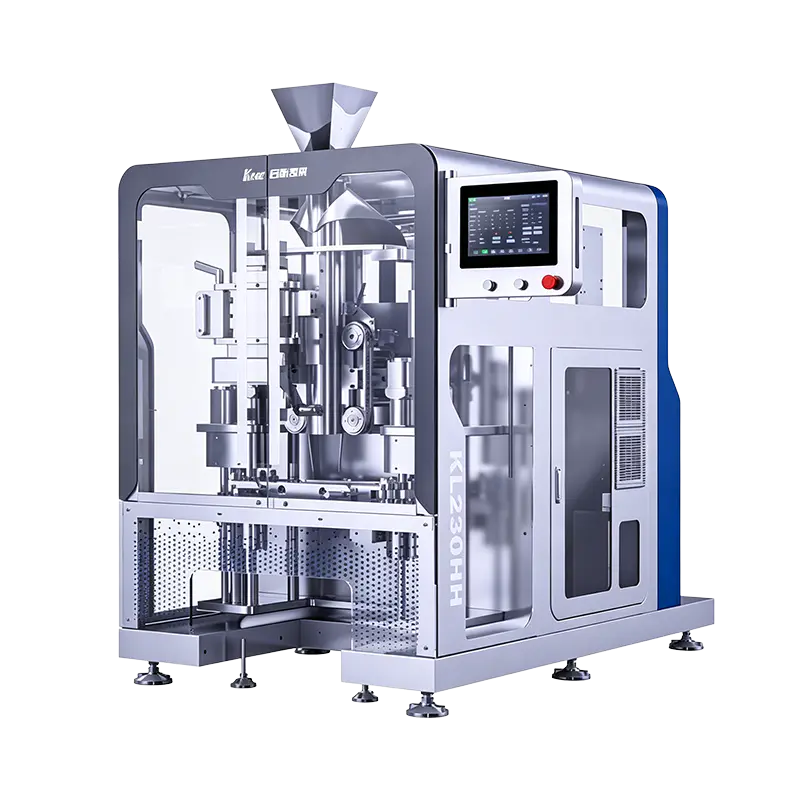
Közepes zacskós granulátum- és snackgyártásnál gyakran a nagy sebességű függőleges gép a horgony: a KL230H közepes zsákos formátumot fut a sebességtartomány magasabb végén, így az utánfutó szállítószalagokat és a tokcsomagolót ebből kell méretezni, nem pedig egy lassabb, később cserélendő gépből.
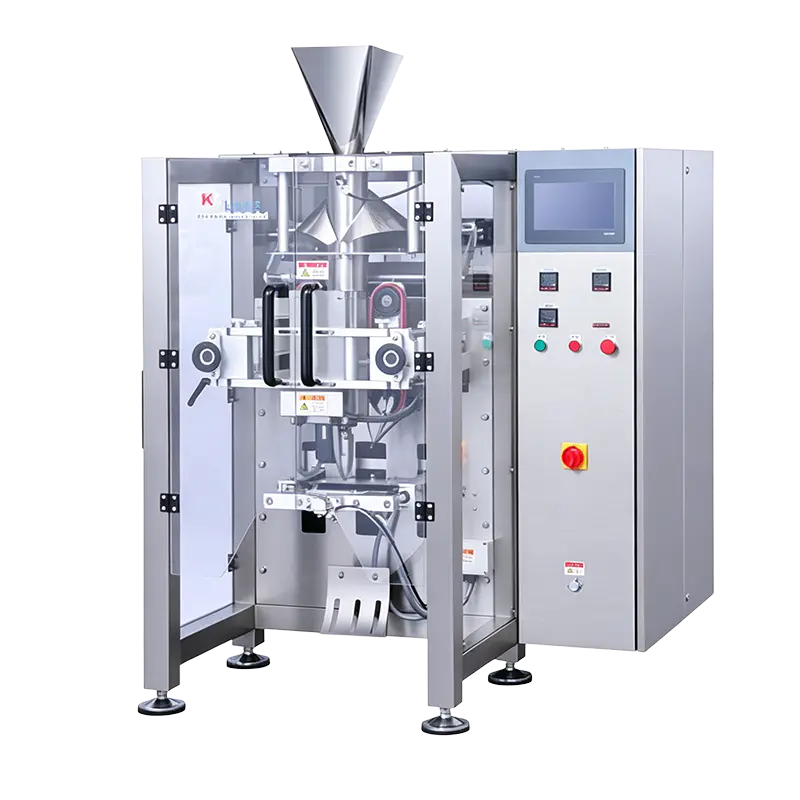 KL230H nagy sebességű közepes zsákos függőleges csomagológép KL230H nagy sebességű függőleges csomagoló közepes zsákokhoz, 15-150 zsák/perc, alkalmas dió-, fagyasztott élelmiszer- és mezőgazdasági termelőknek, akiknek nagyobb közepes zsákos áteresztőképességre van szükségük. Termék megtekintése →
Ahol keskeny a csomagolási súlyablak – kis tasakok, precíz adagolás, alacsony tolerancia –, a nagy pontosságú lineáris mérleg általában jobb elrendezési partner, mint egy nagy, többfejes fejszám, mivel rövidebb ciklusa miatt a leejtési út kompakt, a porleválasztás pedig egyszerű.
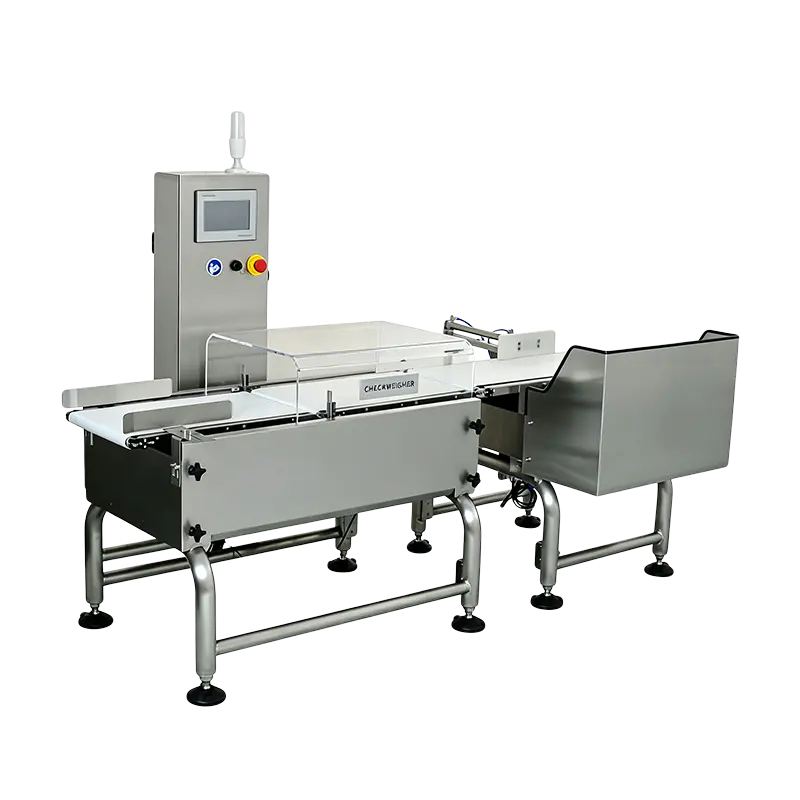 EW-300-1000 nagy pontosságú lineáris ellenőrző mérleg A keskeny csomagsúlyablakok és a precíz adagolás érdekében ez a lineáris ellenőrzőmérleg ±0,3 g pontosságot és akár 80 darab/perc sebességet kínál egy 300 mm-es szalagon. Termék megtekintése →
Az ellenőrző blokk korai elhelyezést érdemel, nem egy maradék sarkot. A lezárás után és a tok csomagolása előtt elhelyezett szabványos fémdetektornak elegendő nyitott szállítószalagra van szüksége a tiszta selejthez, és egy visszaigazoló tartályra, amelyet a kezelő elérhet anélkül, hogy a védőburkolat fölé hajolna. Ha még mindig összehasonlítja a fejek számát és a mérlegelési elveket, akkor ez az útmutató tovább választhat a többfejes és a lineáris mérlegelés között elmagyarázza, hogy mindegyik hol fér el.
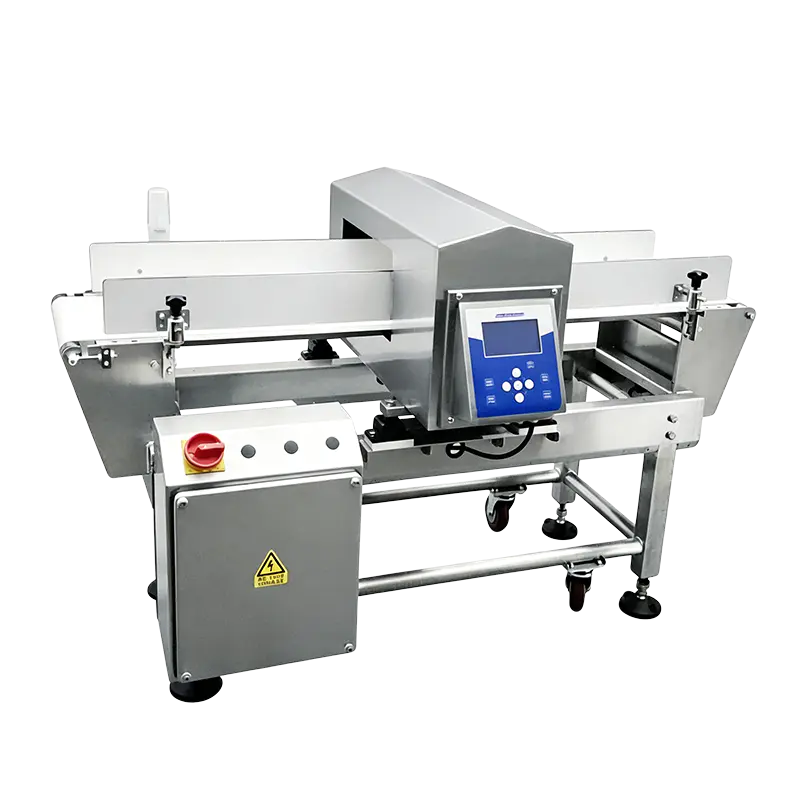 ER3515 szabványos fémérzékelő gép Szabványos fémdetektor zacskós snackekhez, dobozos gyógyszerekhez és palackozott fűszerekhez; 350×150 mm rekesznyílás, Fe≥0,8 mm érzékelési képesség. Termék megtekintése →
Az elrendezési rajzok nyugodtnak tűnnek, mert semmi sem változik rajtuk. Az igazi vonalak igen. Ha három SKU osztozik egy zsákolón, akkor az elrendezésnek a géptől karnyújtásnyira kell elhelyeznie a formázott részeket, a fóliát és a nyomtatóhengereket, és a szerszámos kocsit távol kell tartania a járdától. A 45 helyett 25 percig tartó átállás gyakran tárolási hely döntés, nem pedig műszaki.
A pufferek a másik csendes tényező. A zsákoló és a tokcsomagoló közötti rövid gyűjtőasztal elnyeli a mikrostopokat, és megakadályozza, hogy a zsinór leálljon minden alkalommal, amikor a tok felállító tétovázik. A túl sok puffer azonban elrejti a lassú állomást, és lehetővé teszi, hogy a termék elég hosszú ideig álljon ahhoz, hogy a ragadós vagy hőmérséklet-érzékeny árukon is számítson – ezért a méretet néhány percnyi kimenetre, nem pedig eltolásra.
A selejtkezelés ugyanezt a fegyelmet érdemli. A fémérzékelés, az ellenőrző mérleg és a röntgensugaras selejteknek az őrzött területen kívül egy zárt vagy egyértelműen felcímkézett szemetesben kell landolniuk, és egy megerősítési érzékelőt kell elhelyezni úgy, hogy a sikertelen selejt leállítja a vonalat, ahelyett, hogy a gyanús csomagot tovább hagyná. Élelmiszer-, állateledel- és mezőgazdasági vonalak rendszerint hozzáadják a por elleni védekezést, a lemosást és a kártevő elleni védelmet ehhez a blokkhoz; a élelmiszer-csomagoló megoldások Az áttekintés megmutatja, hogy ezek a konfigurációk általában hogyan vannak csoportosítva.
Nincs hasznos általános ábra. A hely követi az áteresztőképességet, a táska méretét és a kívánt puffer mennyiségét, valamint az egyes gépek körüli szervizelési távolságokat. Egy kompakt, kézi sorvéggel ellátott egyzsákos sor néhány tucat négyzetméteren elfér, míg ugyanannak a terméknek az automata koffercsomagolással és raklapozással ennek többszörösére lehet szüksége, leginkább felhalmozáshoz és raklapozáshoz.
A legtöbb elrendezés a fémérzékelést a lezárás után, valamint az ellenőrző mérlegelés előtt vagy után helyezi el, a csomagolás stabilitásától és az elutasító mechanizmustól függően. A döntő tényező általában az elutasítás megerősítése: amelyik egység először utasítja el, legyen hely a kukájának és az érzékelőjének, a második egység pedig ne fogadjon újra olyan csomagot, amelyet az első már elítélt.
Foglaljon le alapterületet és használati kapacitást ahelyett, hogy azonnal megvásárolná a második gépet. Extra hosszúság az ellenőrző és csomagoló zónában, egy tartalék sűrített levegő csepp és egy további tápellátás olcsók az építés során, és kényelmetlenek utána.
A vonalsebesség az, amire a leglassabb állomás képes ideális körülmények között. A jó teljesítmény az, ami műszakonként értékesíthető termékként hagyja el a sort, leállások, selejtezések, cserék és tisztítás után. Az elrendezéssel kapcsolatos döntések, különösen a puffer mérete és a hozzáférési helyiség sokkal jobban befolyásolják a második számot, mint az elsőt.
A leghasznosabb dolog, amit egy beszállítói beszélgetésbe hozhat, nem a gépek kívánságlistája – ez egy mért jó teljesítménycél, a következő három év SKU-listája, valamint egy alaprajz, amelyen az oszloprács és a hasznosságcsökkenés látható. Ezzel a három elemmel az automatikus csomagolósor-elrendezés megszűnik rajzolásnak lenni, és gyártási döntés lesz, amely még két évvel az üzembe helyezés után is ésszerűnek tűnik.
Lépjen kapcsolatba velünk
+86-573-82788180
+86-15325730953
E-mail kell
info@mainfill.com
jiayingzhuge18@qq.com
Körülbelül
A Jiaxing K-Line Machinery Co., Ltd. egy automata csomagológépeket gyártó és szolgáltató, amely a hazai high-end és a tengerentúli piacokat szolgálja ki.
Linkek
Termékek
Kérjen ingyenes árajánlatot